 3dmarket.byМинск
Обслуживание FDM-принтера: простой чек-лист на каждый месяц
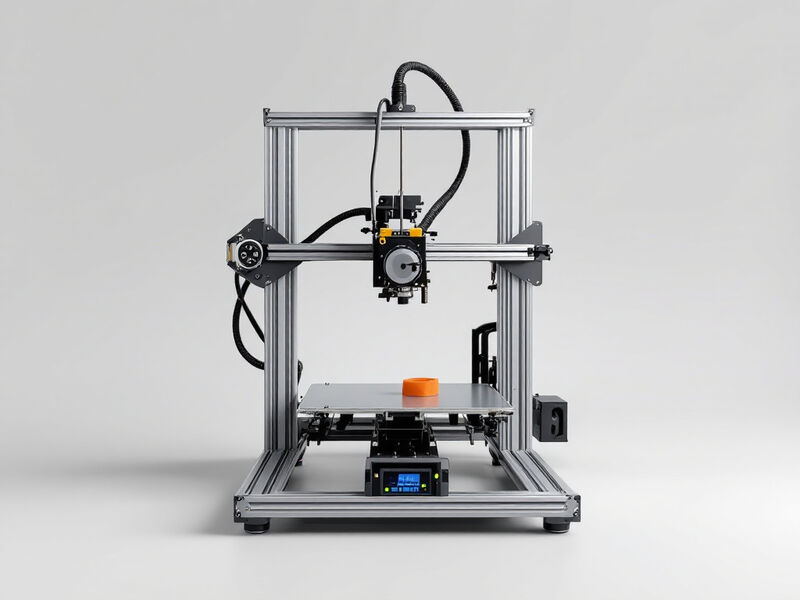
Современные FDM-принтеры почти не требуют настройки, но, как и любая техника с подвижными частями, они любят регулярный уход. Десять минут раз в неделю и полчаса раз в месяц избавляют от большинства проблем: отлипающих моделей, засоров, полос на стенках и посторонних звуков. Собрали простой чек-лист, который подходит и для Bambu Lab A1 mini, и для Creality K1C, и для большинства других моделей.
Перед каждой печатью
- Чистый стол. Отпечатки пальцев и жир — главная причина, по которой первый слой не держится. Протирайте PEI-пластину изопропиловым спиртом, а раз в пару недель мойте тёплой водой с каплей средства для посуды.
- Сухой пластик. Влажная нить даёт нитки и пузыри. Как это проверить и исправить — в статье «Как хранить и сушить филамент».
- Свободная катушка. Убедитесь, что нить не перехлёстнута и катушка вращается без рывков.
Раз в неделю
- Уберите остатки пластика с сопла и вокруг него, пока сопло прогрето до рабочей температуры. Используйте латунную щётку — стальная царапает латунные сопла.
- Пропылесосьте или продуйте зону печати: обрезки нити и крошки попадают под стол и на направляющие.
- Проверьте, что вентилятор обдува модели крутится свободно и не забит нитками.
Раз в месяц
- Направляющие и винты. Протрите гладкие валы и линейные рельсы от пыли и нанесите тонкий слой смазки, рекомендованной производителем. Винт оси Z смазывайте густой смазкой небольшими порциями.
- Ремни. Ремень должен быть натянут ровно: при щипке звучит низкая нота, а не провисает. Слабые ремни дают «двоение» контуров, перетянутые — изнашивают подшипники. Во многих принтерах, например в Bambu Lab P1S, натяжение регулируется автоматически или одним винтом.
- Подача пластика. Осмотрите шестерни экструдера: если на них налип пластик, почистите их щёткой.
- Прошивка и профили. Обновите прошивку принтера и слайсер: производители регулярно улучшают калибровку и качество печати.
Раз в полгода
Проверьте затяжку винтов рамы и стола, состояние проводов и разъёмов в подвижных шлейфах, износ PEI-покрытия. Сопла из латуни изнашиваются от тысяч часов печати и абразивных пластиков: если калибровка в порядке, а детали стали неточными, замените сопло. Запасные сопла и пластину стола удобно держать под рукой.
Если сопло засорилось
Признаки засора — тонкие или пропущенные слои, щелчки экструдера, нить не выходит при ручной подаче. Сначала попробуйте «холодную протяжку»: нагрейте сопло, протолкните нить, остудите до 90–110 °C для PLA и резко вытяните — вместе с ней выйдет грязь. Если не помогло, замените сопло: в Bambu Lab A1 оно быстросъёмное и меняется за минуту. Для абразивных композитов используйте сопло из закалённой стали, как в Bambu Lab X1 Carbon.
Когда обращаться за помощью
Если принтер на гарантии и после чистки и калибровки проблема не уходит — не разбирайте узлы самостоятельно. На все принтеры из нашего каталога действует гарантия 12 месяцев: напишите нам через страницу контактов, и мы поможем разобраться. А если вы только выбираете модель, начните со статьи «Как выбрать первый 3D-принтер» и раздела 3D-принтеры.